Diseñar piezas impresas en 3D para robots: tolerancias, insertos y rodamientos
Cómo diseñar piezas impresas que encajen a la primera y aguanten el uso real: holguras, orientación de las capas, paredes y relleno, insertos roscados, tuercas embutidas, rodamientos, ejes de motor y ruedas de TPU.
Algunos enlaces son de afiliado: si compras a través de ellos, Cursos Mecatrónica recibe una pequeña comisión sin costo adicional para ti. Las tiendas se muestran según tu país: Amazon en todos los países y ELEGOO en los países a los que despacha (no incluye Chile). En calidad de afiliado de Amazon, Cursos Mecatrónica obtiene ingresos por las compras adscritas que cumplen los requisitos aplicables.
Tener una buena impresora 3D no garantiza buenas piezas. La mayoría de las piezas que fallan en un proyecto de robótica no fallan por la impresora, sino por el diseño: un agujero que quedó estrecho para el eje, un soporte que se partió justo entre dos capas, una rosca impresa que se barrió al tercer apriete.
Diseñar para impresión 3D tiene reglas propias, distintas de las del mecanizado. Este tutorial reúne las que más importan para piezas mecatrónicas, con ejemplos de un robot móvil: soportes de motor, acoples, alojamientos de rodamientos y ruedas.
Regla 1: una pieza impresa no es igual en todas las direcciones
Una pieza FDM está hecha de capas de plástico soldadas entre sí. Dentro de una capa, el material es casi tan resistente como el plástico sólido. Entre capas, la unión es más débil: según el material y los ajustes, la resistencia en el eje Z puede ser bastante menor que en el plano de la capa. A esto se le llama anisotropía.
La consecuencia práctica es que la orientación de la pieza en la cama es una decisión de diseño, no solo de impresión. Antes de enviar una pieza a imprimir, pregúntate en qué dirección la tirarán o doblarán las cargas, y oriéntala para que esas cargas trabajen a lo largo de las capas.
Ejemplo: un soporte en forma de L para un motor. Si lo imprimes de pie, con la L apoyada en uno de sus extremos, la esquina queda formada por capas apiladas y se partirá justo ahí. Si lo imprimes acostado, con la L apoyada de lado, las capas recorren la esquina completa y el soporte resiste varias veces más.
Regla 2: diseña con holgura
Una impresora FDM no fabrica las medidas exactas del modelo. El plástico se expande un poco al salir de la boquilla, y los agujeros suelen quedar algo más pequeños y los ejes algo más gruesos. Si diseñas un agujero de 5 mm para un eje de 5 mm, no entrará.
Valores de partida para una impresora bien calibrada con boquilla de 0,4 mm:
| Tipo de ajuste | Holgura en el diámetro | Ejemplo |
|---|---|---|
| Ajuste a presión | 0 a 0,1 mm | Rodamiento que no debe girar en su alojamiento |
| Ajuste deslizante | 0,2 a 0,3 mm | Eje que debe entrar y salir con la mano |
| Ajuste libre | 0,4 a 0,5 mm | Pasador que debe girar sin rozar |
| Agujero para tornillo | 0,3 a 0,5 mm | Tornillo M3 en un agujero de 3,4 mm |
Estos valores cambian con cada impresora, material y perfil. La forma confiable de conocerlos es imprimir una pieza de prueba de tolerancias: una placa con varios agujeros de 5,0, 5,1, 5,2, 5,3 y 5,4 mm, y probar en cuál entra cada eje y rodamiento que uses. Imprime esa prueba una vez por material y anota los resultados.
Agujeros horizontales
Un agujero con su eje horizontal (paralelo a la cama) no sale redondo: su parte superior es un voladizo que cuelga, y la impresora la aproxima con capas escalonadas. El agujero queda algo achatado arriba. Para agujeros de precisión, oriéntalos verticales si puedes. Si no, una solución clásica es diseñar el techo del agujero en forma de gota (con una punta de 45° hacia arriba), que se imprime sin soportes.
Regla 3: paredes antes que relleno
Muchos principiantes suben el relleno al 100 % para que la pieza sea más resistente. Casi siempre es mejor aumentar el número de paredes (perímetros). Las cargas de flexión y torsión se concentran en la superficie de la pieza, igual que en un tubo: una pieza con 4 o 5 paredes y 20–30 % de relleno suele resistir casi lo mismo que una maciza, con menos material y tiempo.
Guía práctica:
- Prototipos y carcasas: 2–3 paredes, 15 % de relleno.
- Soportes y piezas funcionales: 4–5 paredes, 25–40 % de relleno en patrón giroide o cúbico.
- Piezas muy cargadas y alrededor de tornillos: 6 o más paredes. Alrededor de un agujero, las paredes adicionales forman un tubo macizo que soporta el apriete.
Regla 4: no imprimas roscas pequeñas, usa insertos
Una rosca M3 impresa en plástico funciona para una prueba, pero se desgasta en pocos aprietes. En una pieza que se desarmará varias veces, hay dos soluciones mucho mejores.
Insertos roscados de latón
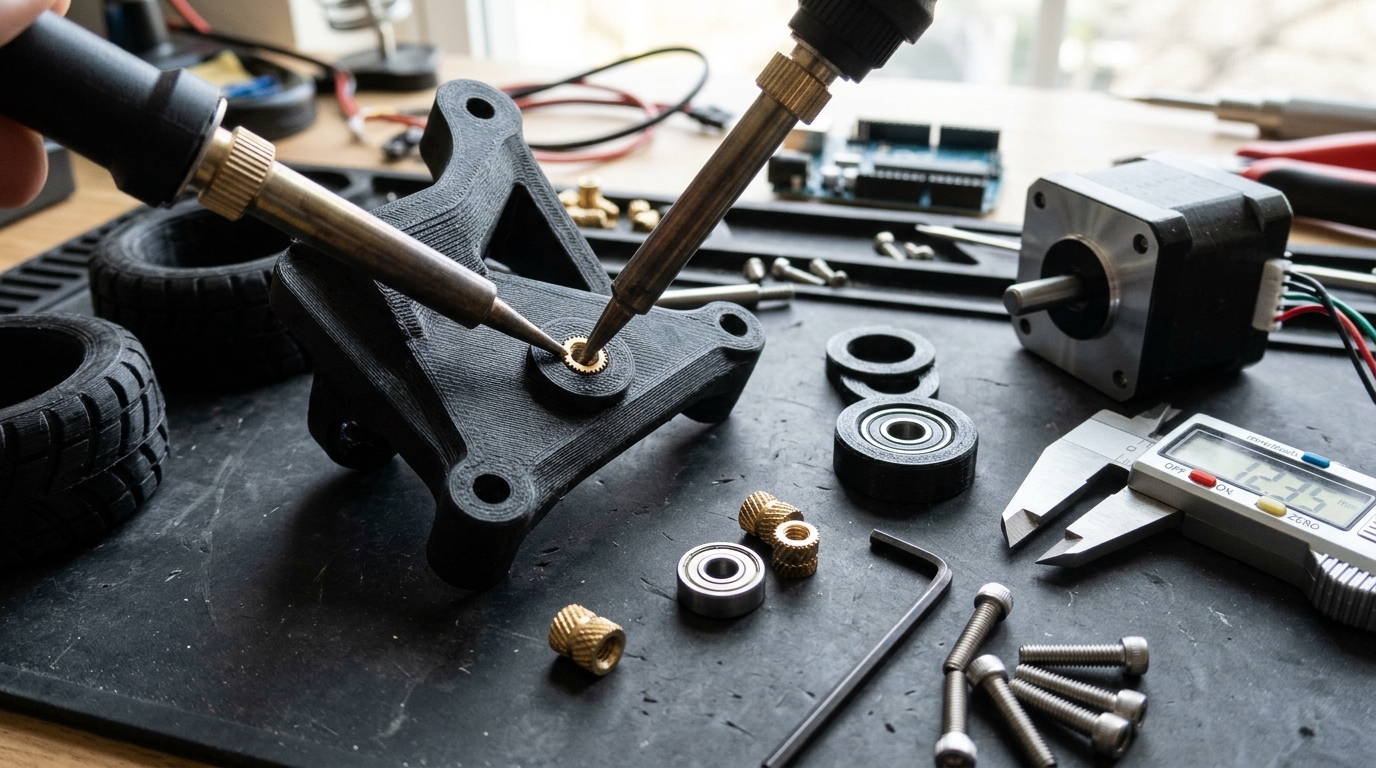
Son pequeños cilindros de latón con rosca interna y moleteado externo. Se colocan con la punta de un cautín: el calor ablanda el plástico, el inserto entra y, al enfriarse, queda firmemente anclado. El resultado es una rosca metálica que admite cientos de aprietes.
Para colocarlos:
- Diseña el agujero con el diámetro que indica el fabricante del inserto (suele ser algo menor que el diámetro externo del inserto) y un poco más profundo que su largo.
- Calienta el cautín a una temperatura algo superior a la de impresión del material.
- Apoya el inserto sobre el agujero y presiona con suavidad, sin forzar, hasta que quede al ras.
- Retira el cautín recto y, si quedó torcido, corrige mientras el plástico sigue blando.
Tuercas embutidas
Otra opción es diseñar un alojamiento hexagonal para una tuerca, que queda atrapada dentro de la pieza. Agrega 0,2–0,3 mm de holgura al hexágono. Si la tuerca queda en el interior, puedes pausar la impresión en la capa correcta, insertarla y continuar: la impresora la cubrirá con las capas siguientes.
Regla 5: rodamientos y ejes
En un robot móvil, los ejes de las ruedas y las articulaciones de los brazos no deberían girar directamente sobre plástico: el roce lo desgasta y la holgura crece rápido. Un rodamiento de bolas embutido en la pieza resuelve el problema.
- Diseña el alojamiento con un ajuste a presión usando los valores de tu pieza de prueba. Un rodamiento 608 (22 mm de diámetro externo, 8 mm interno, 7 mm de ancho), el de los patines, es barato y muy usado.
- Agrega un pequeño escalón o borde en el fondo del alojamiento para que el rodamiento no se desplace.
- Si el ajuste quedó flojo, una gota de adhesivo de fijación lo resuelve; si quedó muy apretado, calienta la pieza con aire caliente y presiona.
Acoples a ejes de motor
Los ejes de los motorreductores amarillos y de muchos motores pequeños tienen un plano (forma de D). Diseña el agujero del acople con la misma forma de D y holgura deslizante, y agrega un tornillo prisionero M3 que apriete contra el plano, con un inserto o una tuerca embutida. Un acople que depende solo del ajuste a presión terminará patinando.
Regla 6: voladizos y soportes
La impresora puede construir sobre el aire hasta cierto ángulo: los voladizos de hasta unos 45° respecto de la vertical se imprimen sin soportes. Más allá, la capa no tiene dónde apoyarse.
Los soportes resuelven el problema, pero dejan marcas y consumen tiempo. Siempre que puedas, diseña para evitarlos:
- Reemplaza los voladizos horizontales por chaflanes de 45°.
- Usa la forma de gota en agujeros horizontales.
- Divide la pieza en dos partes que se atornillan, cada una con una cara plana sobre la cama.
- Los puentes cortos (una capa que une dos apoyos) se imprimen bien hasta unos 20–30 mm.
Regla 7: el material adecuado para cada pieza
En un mismo robot conviven piezas con exigencias muy distintas. Para un robot móvil pequeño, una combinación razonable es:
| Pieza | Material | Motivo |
|---|---|---|
| Chasis y carcasa de la electrónica | PLA+ | Fácil de imprimir, rígido y tenaz |
| Soportes de motores | PETG-CF | Rígido y resiste el calor del motor |
| Neumáticos | TPU 95A | Agarre y amortiguación |
| Acoples y bujes | PETG o PAHT-CF | Tenacidad y resistencia al desgaste |

ELEGOO PLA+, 1,75 mm, 1 kg
PLA modificado, menos quebradizo que el estándar: aguanta mejor golpes, tornillos apretados y clips que se doblan.
Qué revisar: Tiene la misma limitación de temperatura que el PLA. Es una buena opción por defecto para piezas funcionales de interior.
Las tiendas de este artículo no despachan este producto a tu país. Busca el mismo modelo en un distribuidor local o cambia el país en el selector.

ELEGOO PETG-CF, 1,75 mm, 1 kg
PETG con fibra de carbono picada: más rígido, más estable en sus medidas y con acabado mate que oculta las capas.
Qué revisar: Es abrasivo: requiere boquilla de acero endurecido. La fibra aumenta la rigidez, pero la pieza resiste menos los golpes que el PETG puro.
Las tiendas de este artículo no despachan este producto a tu país. Busca el mismo modelo en un distribuidor local o cambia el país en el selector.

ELEGOO TPU 95A, 1,75 mm, 1 kg
Filamento flexible, parecido al caucho: ruedas, neumáticos de robots, amortiguadores, fundas, juntas y topes.
Qué revisar: Imprímelo lento y con extrusor directo. Una dureza de 95A es firme pero flexible; las piezas más delgadas resultan más blandas.
Las tiendas de este artículo no despachan este producto a tu país. Busca el mismo modelo en un distribuidor local o cambia el país en el selector.
Ruedas con neumático de TPU
Una técnica útil es imprimir la llanta en un material rígido y el neumático en TPU, como una pieza aparte que se monta estirándola. Diseña el neumático con un diámetro interno 1–2 mm menor que la llanta para que quede tenso, y agrega dibujo en la banda de rodadura para mejorar el agarre. Si tu impresora es multicolor, incluso se pueden imprimir juntas en una sola pieza.
Un flujo de trabajo que ahorra tiempo
- Mide los componentes reales con un pie de metro: ejes, rodamientos, motores, placas. No confíes solo en las medidas de la ficha.
- Diseña con parámetros: define la holgura como una variable en tu programa de CAD para poder ajustarla sin redibujar.
- Imprime una prueba rápida solo de la zona crítica (el alojamiento del rodamiento, el acople) antes de imprimir la pieza completa.
- Ajusta y anota la holgura que funcionó para ese material.
- Imprime la pieza final con la orientación, las paredes y el material adecuados.
Para fabricar estas piezas sirve cualquier impresora bien calibrada. Si vas a usar filamentos con fibra de carbono, como el PETG-CF, necesitas una boquilla de acero endurecido. Una impresora cerrada como esta ofrece todos los materiales de esta guía:

ELEGOO Centauri Carbon 2
Impresora FDM CoreXY cerrada de 256 × 256 × 256 mm, con boquilla de acero endurecido hasta 350 °C, cámara, filtro de aire y calibración automática.
Qué revisar: Imprime PLA y PETG, pero también ABS, ASA, PC, nylon y filamentos con fibra de carbono gracias a su cámara cerrada. Se puede ampliar a 4 colores con el módulo CANVAS.
Las tiendas de este artículo no despachan este producto a tu país. Busca el mismo modelo en un distribuidor local o cambia el país en el selector.

ELEGOO kit de boquillas de latón con acero endurecido para la serie Centauri
Boquillas de repuesto en varios diámetros para la serie Centauri, resistentes a los filamentos abrasivos con fibra de carbono o de vidrio.
Qué revisar: Una boquilla de 0,6 mm imprime piezas estructurales más rápido y se tapa menos con fibra de carbono. La de 0,4 mm sirve para detalles.
Las tiendas de este artículo no despachan este producto a tu país. Busca el mismo modelo en un distribuidor local o cambia el país en el selector.
Los filamentos de esta guía están en la tienda oficial de ELEGOO, que despacha a varios países de América, Europa y Asia pero no a Chile, y también en Amazon, que sí envía a Chile. Cada ficha muestra las tiendas disponibles para tu país. Las técnicas de diseño sirven para cualquier impresora.
Precios, existencias y modelos cambian a menudo en las tiendas. Usa los criterios de cada producto para comparar alternativas equivalentes.